
E-mail: service@1001718.com

E-mail: service@1001718.com
2026-09-14
去年年中,我们接到华东一家贴片电感、磁珠制造企业的项目。这家企业产品以高频磁珠和功率电感为主,频率覆盖从几十兆赫兹到数百兆赫兹,在产规格常年保持在二十多种。客户找到我们的直接原因是:出货检验越来越跟不上产线节奏,客诉却在上升。
立项时,客户提了三个要求:检验周期要缩短,高频段数据要能测,数据要能追溯。三条都很具体,没有一条是"买台好设备"这种模糊说法。这让我们判断,客户不是要升级设备,而是要解决一个已经影响订单的问题。
进场摸底时,我们看到的是典型的传统做法。产线上用的是普通台式LCR表,固定测100kHz和1MHz两个频点。问题首先出在频点上——磁珠的阻抗-频率特性恰恰在高频段变化最剧烈,1MHz以下的读数,对高频段性能几乎没有参考价值。10MHz以上的完整阻抗曲线,只能靠抽检送第三方机构,一批样品从寄出到拿到报告,周期是3到5天。
抽检比例只有5%,剩下的95%靠人工记录。检验员把读数抄在纸质单子上,再录入Excel,一个月里总有几单因为抄错或漏录引发争议。更麻烦的是换型:每换一种规格,要重新调夹具、找校准件,单批检验耗时约40分钟,近一半时间耗在准备和记录上。
客户的质检主管当时说了一句让我们印象很深的话:最头疼的不是测不准,而是"测了也说不清"。数据拿不出手,遇到客诉只能反复解释。
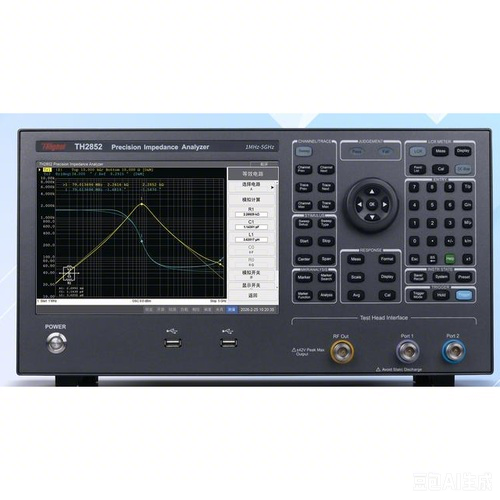
对比阶段我们看了三类设备。普通LCR表首先被排除——频率上限不够,测不了磁珠的高频段。矢量网络分析仪精度高,但操作门槛、价格和维护成本都不适合产线环境。剩下的是射频阻抗分析仪,其中同惠TH2852-050射频阻抗分析仪进入候选。
关键决策点有三个。一是频率覆盖到500MHz,能覆盖客户主力磁珠产品的完整阻抗特性曲线。二是射频IV法在产线环境下的读数稳定——客户车间里变频器、老化设备不少,抗干扰能力比想象中重要。三是外置测试头加夹具切换,换型时不用搬主机,配合SCPI接口可以对接产线程序。
客户选型会上拍板的理由很朴素:这套配置能同时解决"测得了"和"接得上"两个问题。
部署周期一周。进场当日完成装机调试;第二、三天做夹具选型和校准——贴片样品用平行电极夹具,先做开路、短路校准,再启用自动电气长度补偿,把参考面统一到测试头端面。
中间出了个插曲。头一批样品测出来的阻抗曲线,高频段出现异常抖动。排查后定位到夹具接触压力不均,换装压紧方式后曲线恢复正常。问题被当场定位,没有含糊带过——这个插曲反而让客户更信任后续的数据。
第四天开始固化测试程序:用列表扫描设定频率点,配置上下限判定,把判据写进产线程序。第五、六天做比对验证——同一批样品,TH2852-050测出的数据与第三方送检结果比对,关键频点偏差在接受范围内;重复性验证连续测30次,数据稳定。
验收标准就是两条:与第三方数据可比、重复性合格。两条都通过,项目进入试运行。
项目验收后运行了三个季度,TH2852-050带来的变化集中在检验效率、测量覆盖和数据追溯三方面,以下是客户现场记录口径的数据对比。
指标 | 改造前 | 改造后 | 提升幅度 |
单批次检验耗时 | 约40分钟 | 约8分钟 | 约-80% |
高频段测量覆盖 | 10MHz以下固定频点 | 1MHz–500MHz全频段 | 频段大幅扩展 |
检验方式 | 抽检5%送样 | 产线在线全检关键参数 | 覆盖面提升 |
第三方送检依赖 | 每批送样,周期3–5天 | 每月1次周期性比对 | 送样频率约-95% |
数据记录 | 纸质抄录再录入 | 电子化自动记录可追溯 | 记录差错归零 |
漏检相关客诉 | 每月2–3起 | 6个月0起 | 客诉明显下降 |
口径说明:以上数据为该客户现场记录汇总;检验耗时与送样频率按季度均值计算,"提升幅度"为约值,以该客户实际统计为准。
三点经验值得同行业参考。
夹具先行。多规格混线产线,提前把各规格夹具和校准件配齐,换型时间能压缩一大半。这个项目里换型从40分钟压到8分钟,省下来的主要就是夹具准备时间。
程序固化比教会操作员更重要。测试条件写进设备,人只负责上下料,人为差异自然消失,也方便后面复制到同类型产线。
校准和比对要形成周期。仪器不是装好就完事,定期校准加第三方比对,数据才一直可信。TH2852-050的配套校准服务在这里派上了用场,客户把它排进了每季度的例行计划。
这个项目做完,我们最大的体会是:产线检验设备升级的价值,不只在"测得更准",更在"数据能拿出来用"。TH2852-050在这个项目里解决的,是把高频测量、产线集成和数据追溯放进同一台设备,让检验从"抽样加人工"走向"全检加数据"。
对贴片器件行业来说,高频化是明确的趋势,检验手段跟不上高频化的企业会越来越被动。检验环节的数字化,是这个行业正在发生的变化,也是这个案例想说明的事。
文章来源于银飞电子。


|
||||
|
||||
 |

 3183402039
